
Zaktualizowano: 9 listopada 2026
Post zaaktualizowany 9 listopada, 2026 przez Redakcja planujemydomiogrod.pl
Pod standardowy gwint metryczny M6×1 użyj wiertła o średnicy 5,0 mm: 6 mm − 1,0 mm = 5,0 mm. Dla gwintu drobnozwojnego M6×0,75 typowy dobór to 5,2 mm. Z kolei otwór przelotowy z luźnym przejściem dla śruby M6 ma zwykle 6,4–6,6 mm. Średnica otworu gwintowanego jest mniejsza od nominalnej średnicy śruby, dlatego dobierz ją do skoku, materiału i wymaganej tolerancji.
- Sprawdź oznaczenie gwintu i jego skok, np. M6×1.
- Oblicz średnicę wiertła ze wzoru D − P i porównaj wynik z tabelą.
- Dobierz wiertło do materiału i stabilnie zamocuj detal.
- Wywierć otwór prostopadle. Przy otworze ślepym uwzględnij zapas na stożek gwintownika i wióry.
- Sfazuj krawędź, a następnie gwintuj odpowiednim narzędziem i ze smarowaniem.
- Sprawdź gwint właściwą śrubą lub sprawdzianem.
- Jakie wiertło pod gwint M6? Szybka odpowiedź i wzór obliczeniowy
- Tabela doboru wierteł pod gwinty metryczne (od M1 do M16)
- Gwint M6 standardowy, drobnozwojny i otwór przelotowy – różnice w średnicach
- Jak dobrać rodzaj wiertła do materiału: stal, nierdzewka, aluminium i tworzywa
- Wymagana głębokość otworu i długość gwintu nośnego (otwory przelotowe vs ślepe)
- Prawidłowa technika wiercenia pod gwint M6: fazowanie, obroty i stabilność
- Gwintowanie ręczne i maszynowe M6: rodzaje narzędzi, nakroje i chłodzenie
- ???? Pro Tips
- Proces krok po kroku: otwór i gwint M6
- Najczęściej zadawane pytania
- Źródła i weryfikacja danych 2026
Jakie wiertło pod gwint M6? Szybka odpowiedź i wzór obliczeniowy
Oznaczenie M6 wskazuje nominalną średnicę gwintu równą 6 mm. Do standardowego gwintu M6 o skoku 1 mm dobierz wiertło 5,0 mm. W systemie metrycznym rozmiar i skok podaje się w milimetrach, a skok P to odległość między odpowiadającymi sobie punktami sąsiednich zwojów.
Wzór: średnica wiertła = średnica nominalna gwintu − skok, czyli D = M − P. Dla M6×1: 6 − 1 = 5 mm. To praktyczna reguła wstępnego doboru; przy wymaganej klasie tolerancji lub nietypowym materiale sprawdź tabelę narzędzia albo dokumentację procesu.
Gwint M6 stosuje się między innymi w mechanice i budownictwie. Dobieraj wiertło z tabeli gwintów albo oblicz jego średnicę ze wzoru D = M − P, zamiast kierować się wyłącznie oceną „na oko”.
Tabela doboru wierteł pod gwinty metryczne (od M1 do M16)
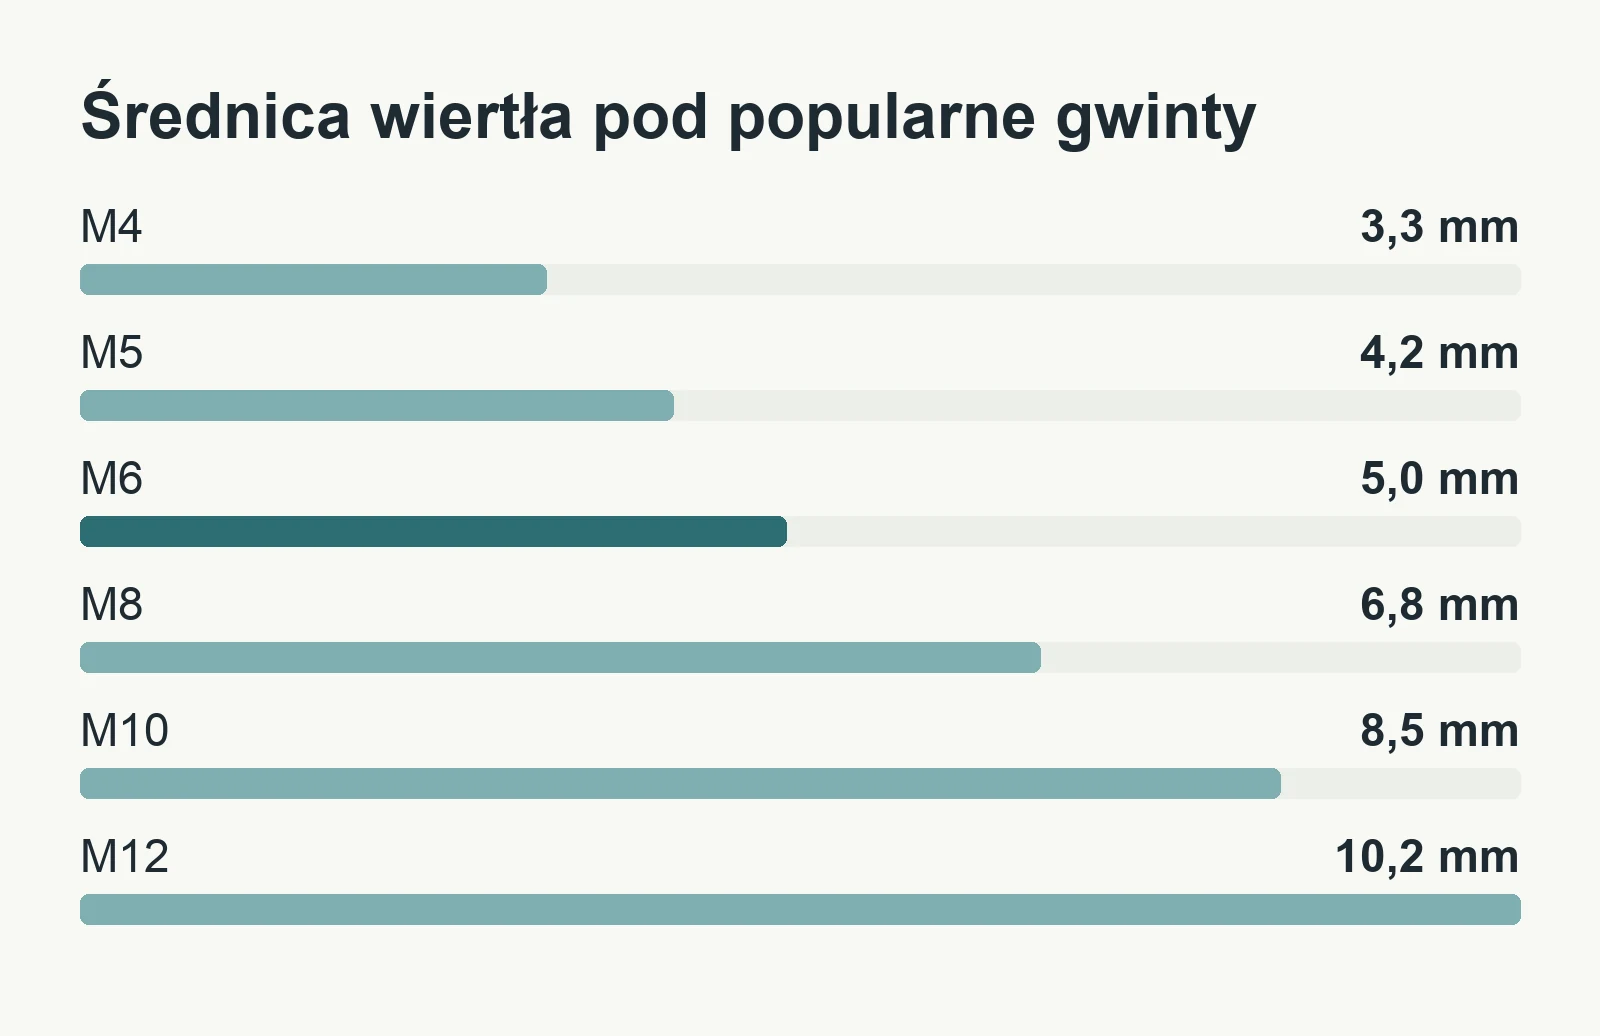
Poniższa tabela zawiera typowe średnice wierteł do gwintów metrycznych zwykłych. To wartości warsztatowe; w przypadku konkretnego gwintownika i klasy tolerancji sprawdź zalecenia jego producenta.
| Gwint | Skok P (mm) | Wiertło (mm) |
|---|---|---|
| M1 | 0,25 | 0,75 |
| M1,2 | 0,25 | 0,95 |
| M1,4 | 0,3 | 1,1 |
| M1,6 | 0,35 | 1,25 |
| M1,8 | 0,35 | 1,45 |
| M2 | 0,4 | 1,6 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,5 | 2,5 |
| M4 | 0,7 | 3,3 |
| M5 | 0,8 | 4,2 |
| M6 | 1 | 5,0 |
| M8 | 1,25 | 6,8 |
| M10 | 1,5 | 8,5 |
| M12 | 1,75 | 10,2 |
| M14 | 2 | 12 |
| M16 | 2 | 14 |
Norma PN-EN ISO 261 określa szeregi gwintów metrycznych ISO ogólnego przeznaczenia, w tym typowe średnice i skoki. Tabela pokazuje, że samo oznaczenie M6 nie wystarcza: przed wierceniem ustal, czy gwint ma skok zwykły, czy drobny.
Gwint M6 standardowy, drobnozwojny i otwór przelotowy – różnice w średnicach
Gwint M6×1 wymaga zwykle wiertła 5,0 mm, a M6×0,75 — 5,2 mm. Dla skoku 0,75 mm przeliczyliśmy D − P i wychodzi 5,25 mm; 5,2 mm to typowy rozmiar narzędzia z tabeli. Nie zaokrąglaj wyniku automatycznie w dół ani w górę bez sprawdzenia wymagań.
- Otwór pod gwint: dobierz średnicę do oznaczenia i skoku. M6×1 i M6×0,75 nie są zamienne, mimo tej samej średnicy nominalnej.
- Otwór przelotowy pod śrubę: jeśli śruba ma przechodzić bez nacinania gwintu, typowy luz zapewnia otwór 6,4–6,6 mm. Wybór zależy od wymaganej swobody pozycjonowania.
- Gwint drobnozwojny: mniejszy skok zwykle oznacza większą średnicę otworu pod gwint. Drobne gwinty, podobnie jak rurowe, wymagają odrębnego oznaczenia i doboru.
W motoryzacji częstym błędem jest pomylenie gwintu zwykłego z drobnozwojnym. Jeśli śruba M6 nie wchodzi gładko, nie dociskaj jej kluczem: sprawdź skok, stan zwojów i zgodność tolerancji, bo niedopasowanie może osłabić połączenie.
Jak dobrać rodzaj wiertła do materiału: stal, nierdzewka, aluminium i tworzywa
Do typowych prac w metalu wybierz dobre wiertło HSS, a do trudniejszej stali lub nierdzewki rozważ HSS-Co. Oznaczenie materiału wiertła nie mówi samo w sobie o jego geometrii ani dokładności wykonania.
| Materiał | Wiertło i uwagi |
|---|---|
| Stal konstrukcyjna | HSS to uniwersalny wybór; HSS-G zwykle dokładniej trzyma wymiar niż HSS-R. |
| Stal nierdzewna | Rozważ HSS-Co, stabilne mocowanie i chłodzenie. Nie wierć tępym narzędziem ani z nadmierną prędkością. |
| Aluminium i metale kolorowe | Wybierz HSS o geometrii odpowiedniej do materiału; ogranicz przywieranie wiórów i dobierz smarowanie. |
| Tworzywa | Stosuj ostre narzędzie i kontroluj temperaturę, aby nie stopić ani nie rozwarstwić materiału. |
Wiertła węglikowe mogą sprawdzić się w trudnych materiałach, ale są kruche i wymagają sztywnego prowadzenia — nie są automatycznie lepszym wyborem do ręcznej wiertarki. Wiertło stopniowe bywa wygodne w cienkiej blasze, lecz nie zawsze zastępuje precyzyjne wiertło pod gwint. Powłoka może zwiększać trwałość w określonych warunkach, ale nie naprawi złej geometrii. Wiertła ze stali węglowej są tanią opcją do miękkich materiałów, natomiast HSS lepiej znosi nagrzewanie. Przy wyborze krótkiego wiertła opisanego jako DIN 336 sprawdź jego zakres i wymiary; samo oznaczenie DIN nie określa, czy wykonano je z HSS-Co.
Wymagana głębokość otworu i długość gwintu nośnego (otwory przelotowe vs ślepe)
W stali konstrukcyjnej praktycznym punktem wyjścia jest długość gwintu nośnego około 1×D, czyli dla M6 około 6 mm. Wymagana długość zależy jednak od materiału, obciążenia, klasy śruby i jakości gwintu.
Orientacyjne wartości warsztatowe to 1–1,25×D w stali nierdzewnej, 1,5–2×D w aluminium oraz około 2×D w tworzywach PA, POM i PVC. Dla M6 oznacza to odpowiednio około 6–7,5 mm, 9–12 mm i 12 mm. W połączeniach odpowiedzialnych obliczenia konstrukcyjne mają pierwszeństwo przed tymi regułami.
Otwór nieprzelotowy, czyli ślepy, ma określoną głębokość i nie przechodzi przez cały materiał. Wywierć go głębiej niż planowana długość gwintu, uwzględniając stożek wejściowy gwintownika, przestrzeń na wióry i ryzyko dojścia narzędzia do dna. Nie zakładaj, że cała głębokość wiercenia stanie się pełnym gwintem.
W tabeli Brassland znaleźliśmy, że wiertło 5,0 mm pod M6×1 daje około 75% wypełnienia zarysu, zakres 60–75% jest optymalny, a powyżej 75% przyrost wytrzymałości jest marginalny przy gwałtownie rosnącym momencie gwintowania. Wartość 4,917 mm to średnica wewnętrzna gwintu D1, a nie rozmiar wiertła: porównaliśmy to z tabelą Sinbo, która podaje dla M6×1 wiertło 5,0 mm do stali, 5,1 mm do żeliwa i 5,1–5,2 mm do aluminium. Mniejszy otwór zwiększa zazębienie, lecz wymaga większej siły skrawania, więc wybierz go tylko po potwierdzeniu wymagań i możliwości gwintownika.
| Co się stanie, jeśli… | Skutek |
|---|---|
| Użyjesz wiertła 5,0 mm i przewidzisz zapas głębokości | To typowy dobór do M6×1; zapas pozwala uwzględnić część otworu, która nie stanie się pełnym gwintem. |
| Wywiercisz otwór ślepy tylko na 6 mm | Nie uzyskasz pewności, że cała planowana długość będzie pełnym gwintem, ponieważ trzeba uwzględnić nakrój i miejsce na wióry. |
| Pomylić otwór pod gwint z otworem przelotowym 6,4–6,6 mm | Otwór będzie przeznaczony na swobodne przejście śruby, a nie na nacinanie standardowego gwintu M6×1. |
Prawidłowa technika wiercenia pod gwint M6: fazowanie, obroty i stabilność
Wywierć otwór prostopadle do powierzchni i stabilnie zamocuj detal; wiertarka kolumnowa ułatwia zachowanie osiowości. Przy ręcznym wierceniu odchylenie lub rozbicie otworu może zmienić jego średnicę nawet o 0,05–0,5 mm, zależnie od narzędzia, materiału i prowadzenia.
- Zaznacz środek punktakiem i unieruchom element w imadle; nie trzymaj małego detalu dłonią.
- Użyj ostrego wiertła o właściwej średnicy i prowadź je bez bocznego nacisku.
- W metalu pracuj na obrotach dobranych do materiału, raczej niskich; konkretna prędkość zależy od średnicy, gatunku materiału i narzędzia.
- Po wierceniu wykonaj niewielką fazę, która ułatwia wejście gwintownika i chroni pierwszy zwój przed uszkodzeniem.
- Kontroluj zużycie i ostrzenie narzędzi: tępe wiertło grzeje detal, zwiększa opór i może pogorszyć średnicę otworu.
Gwintowanie ręczne i maszynowe M6: rodzaje narzędzi, nakroje i chłodzenie
Gwintowanie polega na nacinaniu w materiale śrubowego rowka. Prawidłowe smarowanie ogranicza tarcie, chroni gwintownik i poprawia wykończenie. Dobierz narzędzie do materiału oraz tego, czy otwór jest przelotowy, czy ślepy.
| Zadanie | Dobór i sposób pracy |
|---|---|
| Ręczne, otwór przelotowy | Gwintownik ze zdzierakiem lub nakrojem do otworów przelotowych; prowadź osiowo i regularnie usuwaj wióry. |
| Ręczne, otwór ślepy | Użyj gwintownika o krótkim nakroju, jeśli musi wykonać gwint bliżej dna; kontroluj głębokość. |
| Maszynowe | Ustaw prędkość i posuw zgodnie z zaleceniami producenta gwintownika oraz materiałem; zastosuj właściwy kierunek nawrotu. |
| Chłodzenie | Stal i nierdzewka: olej do gwintowania; aluminium: nafta lub odpowiedni środek do aluminium; mosiądz i brąz: rzadki olej albo praca na sucho; PA, POM i PVC: zwykle na sucho. |
Ręczny komplet DIN 352 (ISO 529) może zawierać trzy gwintowniki: zdzierak wykonuje wstępne nacięcia, a wykańczak nadaje ostateczny kształt. Według danych katalogowych FANAR nakrój B ma długość 4–5 skoków, a nakrój C — 2–3 skoki; dobór zależy od otworu i wersji narzędzia.
Przy ręcznym gwintowaniu obracaj pokrętło osiowo i co pewien ruch lekko cofnij, by przerwać wiór; nie wymuszaj obrotu. Po 2–3 zwojach gwintownik zwykle prowadzi się sam, więc nie dociskaj go. Zamiast zwiększać siłę, smaruj narzędzie i usuwaj wióry — ograniczysz ryzyko jego złamania.
???? Pro Tips
- Sprawdź skok śruby grzebieniem do gwintów, zanim wybierzesz wiertło — M6×1 i M6×0,75 wymagają innych otworów.
- Przy otworze ślepym zmierz grubość materiału i zaplanuj osobno głębokość pełnego gwintu oraz głębokość wiercenia.
- Jeśli masz tylko wiertło 5,0 mm, nie używaj go automatycznie do M6×0,75; typowy dobór dla tego skoku to 5,2 mm.
- Po wykonaniu fazy usuń opiłki przed gwintowaniem, aby nie zakleszczyły się między zwojami.
Proces krok po kroku: otwór i gwint M6
Najczęściej zadawane pytania
Jakie wiertło pod M6×1?
Użyj wiertła 5,0 mm. To standardowy dobór dla gwintu metrycznego zwykłego o skoku 1 mm.
Jakie wiertło pod M6×0,75?
Najczęściej stosuje się 5,2 mm. Wynik D − P to 5,25 mm, dlatego sprawdź zalecenie dla konkretnego gwintownika.
Jaki otwór zrobić pod śrubę M6 bez gwintowania?
Typowy otwór przelotowy ma 6,4–6,6 mm. Większa średnica daje luźniejsze przejście, a dokładny wybór zależy od wymaganego luzu.
Czy wiertło 4,9 mm nadaje się pod gwint M6?
Może zwiększyć zazębienie, ale wymaga większego momentu gwintowania. Do standardowego M6×1 zwykle wybierz 5,0 mm, chyba że dokumentacja wymaga inaczej.
Jak głęboko wiercić pod gwint M6?
Wykonaj co najmniej planowaną długość pełnego gwintu oraz zapas na nakrój i wióry. W ślepym otworze dokładna głębokość zależy od gwintownika i materiału.
Czy do M6 użyć gwintownika zdzieraka czy wykańczaka?
Zdzierak rozpoczyna nacinanie, a wykańczak nadaje gwintowi końcowy kształt. W komplecie ręcznym kolejność i zastosowanie zależą od rodzaju otworu oraz zestawu.
Jak uniknąć złamania gwintownika M6?
Utrzymuj oś, stosuj smarowanie odpowiednie do materiału i nie zwiększaj siły, gdy narzędzie stawia opór. Regularnie łam wiór i kontroluj głębokość otworu.
Źródła i weryfikacja danych 2026
Data weryfikacji: 2026-11-08.
Dane sprawdzono 8 listopada 2026 r. Dobór średnic i skoków odniesiono do typowych tabel gwintów metrycznych, a zalecenia materiałowe i narzędziowe należy potwierdzić w dokumentacji konkretnego producenta.
Tekst opiera się na tych dokumentach i opracowaniach: